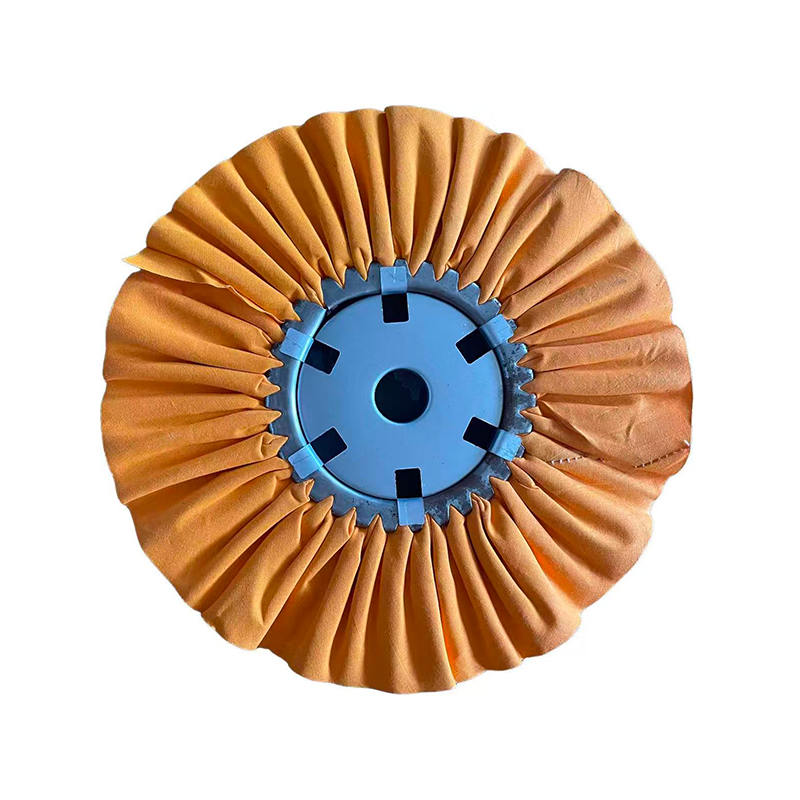
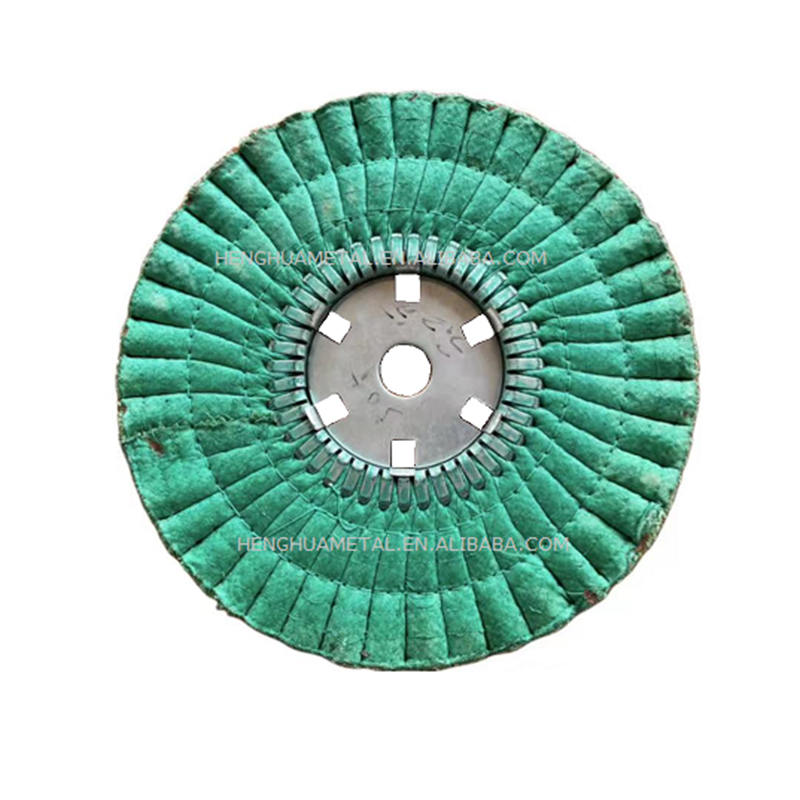
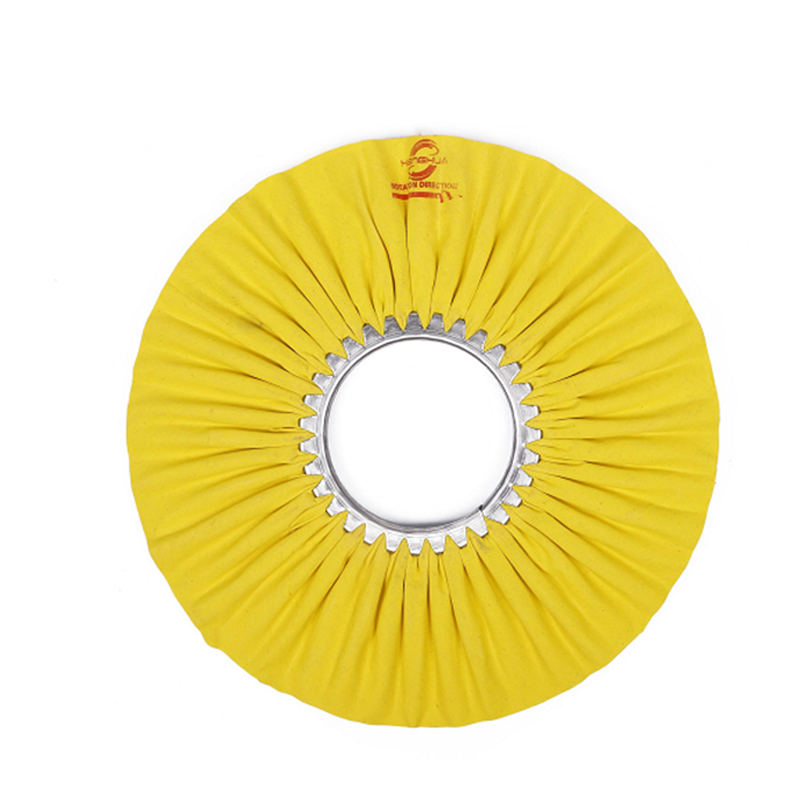
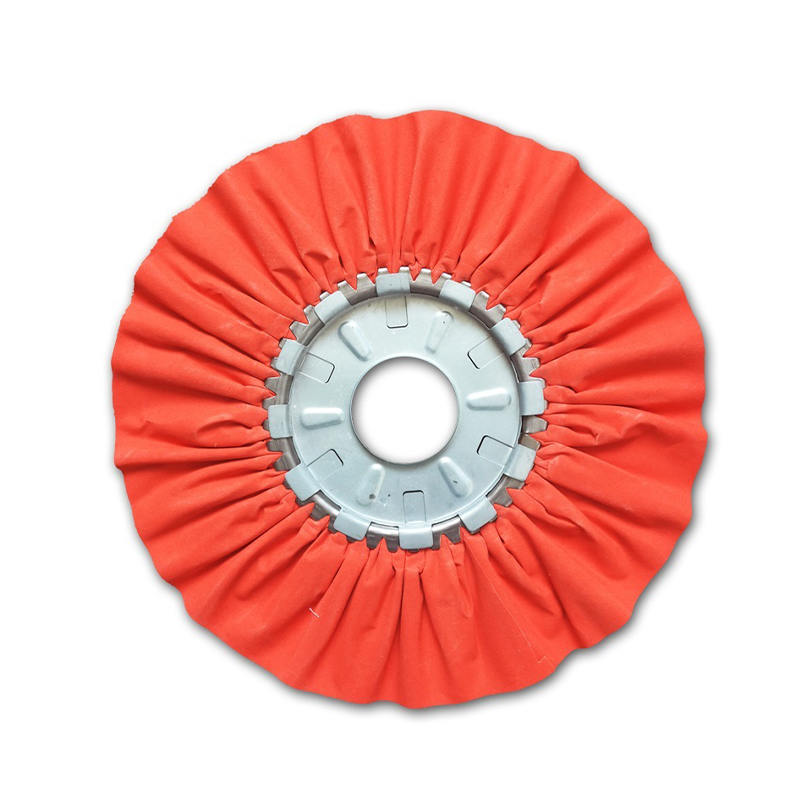
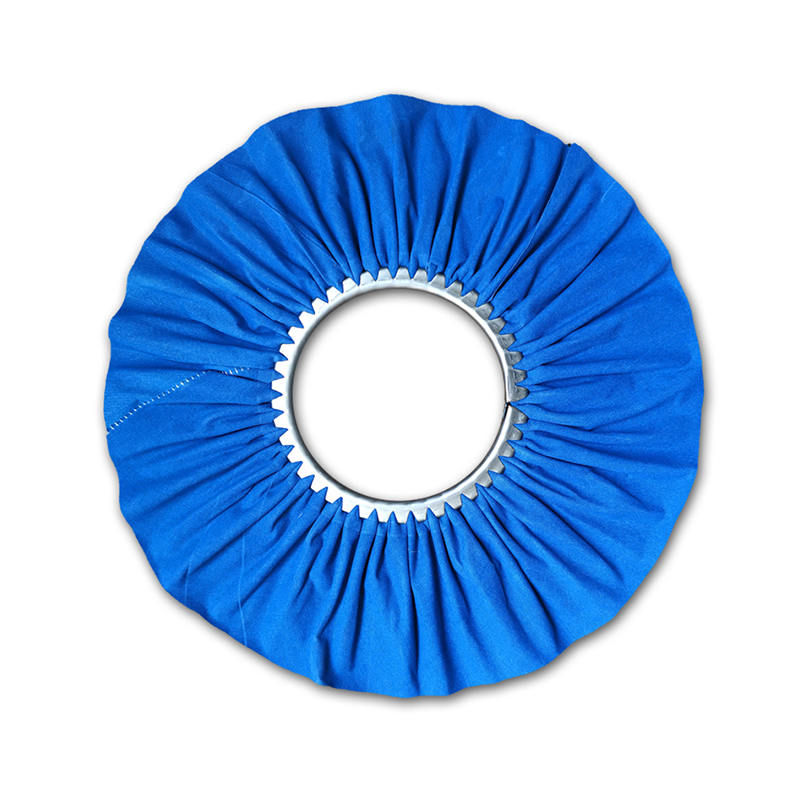
A গয়না তুলো চাকা একটি নরম, মাল্টি-লেয়ার কটন বাফিং টুলটি বিশেষভাবে মূল্যবান ধাতু এবং সূক্ষ্ম গহনার টুকরোগুলির চূড়ান্ত পলিশিং পর্যায়ের জন্য ডিজাইন করা হয়েছে . উপাদান অপসারণের জন্য ব্যবহৃত ঘষিয়া তুলিয়া ফেলিতে সক্ষম চাকার বিপরীতে, গহনা তুলার চাকা সূক্ষ্ম পলিশিং যৌগগুলির সাথে অংশীদারিত্বে কাজ করে — সাধারণত জুয়েলার্স রুজ — মাইক্রো-স্ক্র্যাচগুলি দূর করতে, পৃষ্ঠের টেক্সচারকে মিশ্রিত করতে এবং গভীর, আয়না-স্তরের দীপ্তি বিকাশ করে যা একটি পেশাদারভাবে সমাপ্ত টুকরোটিকে একটি থেকে আলাদা করে যা কেবল পরিষ্কার দেখায়। এটি পলিশিং সিকোয়েন্সের শেষ হাতিয়ার, এবং অনেক উপায়ে সবচেয়ে গুরুত্বপূর্ণ: চূড়ান্ত চকচকে গুণমান এই পর্যায়ে প্রায় সম্পূর্ণরূপে সিদ্ধান্ত নেওয়া হয়।
গয়না তুলো চাকা অ্যাপ্লিকেশনের বিস্তৃত পরিসর জুড়ে ব্যবহার করা হয় - কারিগর বেঞ্চ জুয়েলার্স থেকে শুরু করে সূক্ষ্ম গহনার টুকরোগুলিতে কাজ করা শিল্প উত্পাদন লাইন পর্যন্ত স্বর্ণ, রৌপ্য, পিতল, তামা এবং প্ল্যাটিনাম উপাদানগুলি স্কেলে সমাপ্ত করে৷ এগুলি সম্পর্কিত ক্ষেত্রেও ব্যাপকভাবে ব্যবহৃত হয়: রত্ন পাথর পলিশিং, ঘড়ি এবং ঘড়ি পুনরুদ্ধার, আলংকারিক হার্ডওয়্যার ফিনিশিং, বাদ্যযন্ত্র তৈরি এবং বিলাসবহুল পণ্য উত্পাদনের জন্য ল্যাপিডারি কাজ। সুতির চাকার ধরনগুলির মধ্যে নির্মাণের পার্থক্য বোঝা, প্রতিটি ধাতুর জন্য কীভাবে সঠিক চাকা নির্বাচন করা যায় এবং কোন যৌগগুলি তাদের সাথে যুক্ত করতে হবে তা হল সামঞ্জস্যপূর্ণ, পেশাদার গয়না পলিশিং ফলাফলের ভিত্তি।
এই নির্দেশিকাটি আপনার যা জানা দরকার তা কভার করে: গয়না তুলার চাকার উপাদান বৈশিষ্ট্য, প্রধান কাঠামোগত ধরন এবং তাদের প্রয়োগ, ধাতু দ্বারা সংগঠিত একটি যৌগ নির্বাচন নির্দেশিকা, ধাপে ধাপে পলিশিং ওয়ার্কফ্লো, রক্ষণাবেক্ষণ অনুশীলন এবং গয়না ফিনিশিংয়ে ব্যবহৃত বিকল্প চাকা সামগ্রীর সাথে তুলনা।
কেন তুলা গয়না পালিশ করার জন্য পছন্দের উপাদান
সূক্ষ্ম গহনা পলিশিং চাকার জন্য প্রাথমিক উপাদান হিসাবে তুলার নির্বাচন নির্বিচারে নয় - এটি এমন একটি শারীরিক বৈশিষ্ট্য প্রতিফলিত করে যা নরম, উচ্চ-মূল্যবান মূল্যবান ধাতু এবং জটিল রত্ন-সেট টুকরাগুলিতে কাজ করার চাহিদাগুলির সাথে অবিকল সারিবদ্ধ করে।
তুলার ফাইবারগুলি স্বাভাবিকভাবেই নরম এবং নমনীয়, যার অর্থ হল একটি তুলো বাফিং চাকা একটি গহনা টুকরোকে একটি শক্ত হাতিয়ার হিসাবে চাপার পরিবর্তে এর কনট্যুরগুলির সাথে সামঞ্জস্য করে। প্রং সেটিংস, চেইন লিঙ্ক, খোদাই করা পৃষ্ঠ বা ফিলিগ্রি কাজের সাথে রিংগুলিকে পালিশ করার সময় এই সামঞ্জস্যতা গুরুত্বপূর্ণ, যেখানে একটি অনমনীয় চাকা হয় সম্পূর্ণভাবে বিচ্ছিন্ন অঞ্চলগুলি মিস করবে বা অসম চাপ প্রয়োগ করবে যা একটি অসামঞ্জস্যপূর্ণ ফিনিস তৈরি করে। তুলোর কোমলতা মানে চাকাটি ওয়ার্কপিস পৃষ্ঠে আঁচড়ের ন্যূনতম ঝুঁকিও রাখে - যদি সঠিক যৌগিক গ্রেড ব্যবহার করা হয় - এটি 10 ক্যারেট, সূক্ষ্ম রূপা, তামা এবং অন্যান্য নমনীয় ধাতুর মতো নরম সোনায় ব্যবহারের জন্য নিরাপদ করে তোলে।
তুলার দ্বিতীয় গুরুত্বপূর্ণ সম্পত্তি হল এর সমানভাবে মসৃণতা যৌগ শোষণ, বজায় রাখা এবং মুক্তির ক্ষমতা . যখন রুজ বা পলিশিং যৌগের একটি বার ঘূর্ণায়মান তুলার চাকায় প্রয়োগ করা হয়, তখন যৌগটি চাকার মুখের ফাইবার ম্যাট্রিক্সের মাধ্যমে বিতরণ করা হয় এবং চাকাটি ওয়ার্কপিসের সাথে যোগাযোগ করার সাথে সাথে একটি পাতলা, সামঞ্জস্যপূর্ণ ফিল্মে মুক্তি পায়। এই এমনকি ডেলিভারিটি মসৃণ, স্ট্রিক-মুক্ত হাই-গ্লস ফিনিশের জন্য দায়ী যার জন্য তুলার চাকা পরিচিত - শক্ত চাকার তুলনায় যেখানে যৌগ জমাট বাঁধতে পারে এবং অসম পলিশিং চিহ্ন রেখে যেতে পারে।
অবশেষে, শক্ত বা আরও ঘষিয়া তুলিয়া ফেলিতে সক্ষম চাকা উপকরণের তুলনায় পালিশ করার সময় তুলা অপেক্ষাকৃত কম তাপ উৎপন্ন করে। এটি মূল্যবান ধাতুগুলির জন্য তাৎপর্যপূর্ণ: বিশেষ করে স্বর্ণ স্থানীয় তাপ থেকে পৃষ্ঠের বিবর্ণতার জন্য অত্যন্ত সংবেদনশীল, এবং রৌপ্য দ্রুত তাপ কলঙ্কিত হতে পারে। তুলো বাফিংয়ের নিম্ন তাপীয় প্রোফাইল ওয়ার্কপিস পৃষ্ঠকে শীতল রাখে, পলিশিং প্রক্রিয়া জুড়ে ধাতব রঙ এবং ফিনিস গুণমান রক্ষা করে।
গয়না তুলার চাকার প্রকার: নির্মাণ এবং প্রয়োগের পার্থক্য
সব নয় গয়না তুলো চাকাs একই ভাবে নির্মিত হয়। নির্মাণ পদ্ধতি — বিশেষ করে যেভাবে তুলার স্তরগুলিকে একত্রে রাখা হয় এবং সাজানো হয় — চাকাটির শক্ততা, এটি ওয়ার্কপিসকে উপস্থাপন করে পৃষ্ঠের যোগাযোগের প্রোফাইল এবং পলিশিং সিকোয়েন্সের কোন পর্যায়ে এটি উপযুক্ত তা নির্ধারণ করে। চারটি প্রাথমিক প্রকার নীচে বর্ণিত হয়েছে।
সর্পিল সেলাই করা তুলো চাকা
সর্পিল সেলাই করা সুতির চাকাটি সুতির মসলিন বা কাপড়ের একাধিক স্তর থেকে তৈরি করা হয় যা সেলাইয়ের এককেন্দ্রিক সারি দ্বারা একত্রিত হয় যা চাকার কেন্দ্র থেকে প্রান্তের দিকে বাইরের দিকে একটি সর্পিল প্যাটার্নে চলে। সেলাইটি তুলার স্তরগুলিকে একত্রে সংকুচিত করে, যা অপরিবর্তিত বিকল্পগুলির তুলনায় একটি ঘন, শক্ত চাকার মুখ তৈরি করে। সেলাইয়ের সারি একে অপরের যত কাছাকাছি হবে, চাকা তত শক্ত হবে।
সর্পিল সেলাই করা চাকার গয়না কাজের জন্য সবচেয়ে বহুমুখী টাইপ এবং মধ্যবর্তী কাটিং পর্যায়ে এবং হালকা সমাপ্তি উভয় ক্ষেত্রেই ভাল পরিবেশন করুন। তাদের মাঝারি দৃঢ়তা তাদের চাটুকার ধাতব পৃষ্ঠের উপর ধারাবাহিক চাপ প্রয়োগ করতে দেয়, সূক্ষ্ম পলিশিং লাইনগুলি অপসারণ করতে এবং চূড়ান্ত রঙের বাফিংয়ের জন্য একটি পৃষ্ঠ প্রস্তুত করতে তাদের উপযোগী করে তোলে। উৎপাদন পরিবেশে, সর্পিল সেলাই করা চাকাগুলি সাধারণত একটি বহু-পদক্ষেপ পলিশিং ক্রম-এর দ্বিতীয় পর্যায়ে ব্যবহৃত হয় — সিসাল বা শক্ত চাকাগুলি প্রাথমিক উপাদান অপসারণ পরিচালনা করার পরে — অবশিষ্ট চিহ্নগুলিকে মিশ্রিত করতে এবং একটি প্রাক-আয়না সাটিন পৃষ্ঠ তৈরি করতে।
আলগা তুলা (লুজ সেলাই) চাকা
আলগা তুলার চাকা - যাকে আলগা সেলাই করা, ক্যান্টন ফ্ল্যানেল বা কুশন সেলাই করা চাকাও বলা হয় নির্দিষ্ট নির্মাণের উপর নির্ভর করে - নরম তুলা বা মসলিনের স্তরগুলি থেকে তৈরি করা হয় যা শক্তভাবে সেলাই করা হয় না, বা শুধুমাত্র কেন্দ্র হাবের কাছে সেলাই করা হয় যাতে চাকাটিকে কাঠামোগতভাবে একত্রে ধরে রাখা হয় এবং বাইরের স্তরগুলিকে ফ্লেক্স করার সময় বাইরের স্তরগুলিকে মুক্ত করে রাখে।
আলগা তুলার চাকার স্নিগ্ধতা এবং নমনীয়তা তাদের করে তোলে মূল্যবান ধাতু উপর চূড়ান্ত রঙ buffing জন্য প্রিমিয়ার পছন্দ . তাদের পালক-হালকা যোগাযোগের চাপের অর্থ হল তারা এমন কোনও পৃষ্ঠে কোনও নতুন স্ক্র্যাচ দেয় না যা ইতিমধ্যেই একটি কাছাকাছি-আয়না অবস্থায় আনা হয়েছে, যখন তুলো ফাইবারগুলিতে বাহিত যৌগটি পৃষ্ঠটিকে একটি উচ্চ-চকচকে ফিনিস পর্যন্ত পরিমার্জন করে চলেছে। একটি টুকরা পরিষ্কার এবং উপস্থাপন করার আগে স্বর্ণ, রৌপ্য এবং প্ল্যাটিনাম গহনাগুলির চূড়ান্ত পাসের জন্য আলগা তুলার চাকা হল আদর্শ হাতিয়ার।
ক্যান্টন ফ্ল্যানেল হুইল
ক্যান্টন ফ্লানেল হুইল হল নরম তুলার চাকা ক্যাটাগরির একটি প্রিমিয়াম ভেরিয়েন্ট, যা ফ্ল্যানেল-ফিনিশ তুলা দিয়ে তৈরি যেটির উপরিভাগ কিছুটা ন্যাপড, প্লাশ টেক্সচার রয়েছে। ফ্ল্যানেলের ঘুম চাকার যৌগ-ধারণ পৃষ্ঠের ক্ষেত্রফলকে বাড়িয়ে দেয়, যার ফলে চূড়ান্ত পলিশিং পাসের সময় আরও সমান এবং টেকসই যৌগ বিতরণ হয়। ক্যান্টন ফ্ল্যানেলকে সোনা, রৌপ্য এবং প্ল্যাটিনামে অতি-উচ্চ দীপ্তি অর্জনের জন্য উপলব্ধ সেরা উপকরণগুলির মধ্যে একটি হিসাবে ব্যাপকভাবে বিবেচনা করা হয় এবং উচ্চ-সম্পদ গয়না ফিনিশিং ওয়ার্কশপে এটি পেশাদার মান।
মাউন্ট করা কটন হুইল (ছোট / ক্ষুদ্র)
ফ্লেক্স শ্যাফ্ট মেশিন, ডেন্টাল হ্যান্ডপিস, ঘূর্ণমান সরঞ্জাম এবং অন্যান্য নির্ভুল পলিশিং সরঞ্জামগুলির সাথে ব্যবহারের জন্য মাউন্ট করা তুলোর চাকা হল ছোট-ব্যাসের তুলার বাফ সরঞ্জাম যা একটি ধাতব শ্যাঙ্কের সাথে সংযুক্ত (সাধারণত 2.35 মিমি বা 3.17 মিমি ব্যাস)। ব্যাস সাধারণত 10 মিমি থেকে 30 মিমি পর্যন্ত হয়। এই ক্ষুদ্রাকৃতির চাকাগুলি রিংগুলির অভ্যন্তরীণ পলিশিং, জটিল সেটিংসে হার্ড-টু-রিচ সারফেস, চেইন লিঙ্ক এবং এমন এলাকায় যেখানে একটি স্ট্যান্ডার্ড বেঞ্চ পলিশার হুইল দিয়ে পৌঁছানো যায় না এমন জায়গায় পালিশ করার জন্য অপরিহার্য। এগুলি রত্নপাথরের চারপাশে পালিশ করার জন্যও অমূল্য, ঝুঁটি ধরার ঝুঁকি ছাড়াই বা পাথরের কোমর কেটে ফেলার ঝুঁকি ছাড়াই।
এক নজরে গয়না তুলার চাকার প্রকার
| চাকার ধরন | নির্মাণ | দৃঢ়তা | পলিশিং স্টেজ | সেরা ধাতু |
|---|---|---|---|---|
| সর্পিল সেলাই করা তুলা | শক্তভাবে সেলাই করা মসলিনের স্তর | মাঝারি | মধ্যবর্তী কাট এবং রঙ | সোনা, রূপা, পিতল, তামা, অ্যালুমিনিয়াম |
| আলগা/কুশন সেলাই | হালকাভাবে সেলাই করা, ফ্রি-ফ্লেক্স বাইরের স্তর | নরম | চূড়ান্ত রঙ buffing | সোনা, রূপা, প্ল্যাটিনাম, তামা |
| ক্যান্টন ফ্ল্যানেল | প্লাশ ন্যাপড ফ্ল্যানেল, নরম সেলাই | খুব নরম | অতি সূক্ষ্ম আয়না ফিনিস | সমস্ত মূল্যবান ধাতু, প্ল্যাটিনাম |
| মাউন্ট করা তুলা (ক্ষুদ্র) | ধাতব ঠোঁটের উপর ছোট তুলো বাফ | পরিবর্তিত হয় | স্পষ্টতা বিস্তারিত মসৃণতা | সমস্ত গয়না ধাতু, রত্ন পাথর সেটিংস |
প্রতিটি ধাতুর জন্য সঠিক পলিশিং যৌগ নির্বাচন করা
গয়না তুলো চাকা এটি বহন যৌগ হিসাবে শুধুমাত্র কার্যকর. যৌগ নির্বাচন ধাতু-নির্দিষ্ট: একটি মূল্যবান ধাতব পৃষ্ঠের ভুল যৌগ স্ক্র্যাচ, বিবর্ণ বা অবশিষ্টাংশ ফেলে দিতে পারে যা জটিল সেটিংস থেকে পরিষ্কার করা কঠিন। নিম্নলিখিত বিভাগটি সবচেয়ে সাধারণভাবে পালিশ করা গয়না ধাতুগুলির জন্য স্পষ্ট নির্দেশিকা প্রদান করে।
সোনা (হলুদ, গোলাপ এবং সাদা সোনা)
হলুদ সোনার জন্য, লাল গহনার রুজ ঐতিহ্যগত এবং সর্বাধিক ব্যবহৃত চূড়ান্ত পোলিশ যৌগ। রেড রুজে সূক্ষ্ম আয়রন অক্সাইড কণা থাকে যা একটি মোমের বাইন্ডারে ঝুলে থাকে এবং এটি উষ্ণ, গভীর, অত্যন্ত প্রতিফলিত দীপ্তি তৈরি করে যা ভালভাবে সমাপ্ত সোনার গয়নাগুলির বৈশিষ্ট্য। এটি একটি আলগা তুলো বা ক্যান্টন ফ্ল্যানেল চাকার সাথে কম থেকে মাঝারি গতিতে ব্যবহার করা হয়। সাদা সোনা এবং গোলাপ সোনার জন্য, ক সাদা বা গোলাপী পলিশিং যৌগ (যেমন সাদা হীরা বা জুয়েলারের সাদা বার) পছন্দ করা হয়, কারণ লাল রুজের আয়রন অক্সাইড সাদা ধাতব পৃষ্ঠের উপর লালচে আভা ছাড়তে পারে। সোনার উপর প্রাক-পলিশিং সাধারণত একটি সর্পিল সেলাই করা সুতির চাকা এবং একটি ত্রিপোলি বা ধূসর যৌগ দিয়ে করা হয় যাতে রুজ পর্যায়ের আগে সূক্ষ্ম স্ক্র্যাচগুলি অপসারণ করা হয়।
সিলভার এবং স্টার্লিং সিলভার
সিলভার দ্রুত পলিশ করে এবং ভালোভাবে সাড়া দেয় লাল বা সাদা রুজ একটি নরম আলগা তুলো বা ফ্ল্যানেল চাকা ব্যবহার করা হয়. চূড়ান্ত রুজ পাসের আগে কলঙ্ক বা হালকা স্ক্র্যাচ অপসারণের জন্য প্রাক-পলিশিংয়ের জন্য, একটি সর্পিল সেলাই করা সুতির চাকা সহ একটি ত্রিপোলি যৌগ কার্যকর। মনে রাখবেন যে বাতাস এবং আর্দ্রতার সংস্পর্শে রেখে পালিশ করার পরে রূপা দ্রুত কলঙ্কিত হয়; পালিশ করা রৌপ্যের টুকরাগুলিকে অ্যান্টি-টার্নিশ পাউচে সংরক্ষণ করা উচিত বা যদি ডিসপ্লে লাইফকে অগ্রাধিকার দেওয়া হয় তবে একটি পাতলা প্রতিরক্ষামূলক আবরণ দিয়ে চিকিত্সা করা উচিত।
প্লাটিনাম
প্লাটিনাম is significantly harder than gold or silver and requires a firmer polishing approach in the early stages. A spiral sewn cotton wheel with a grey or white polishing compound is used for the cut-down stage to blend surface marks. The final mirror polish on platinum is achieved with a canton flannel or loose cotton wheel loaded with সাদা হীরা যৌগ অথবা একটি উদ্দেশ্য-প্রণয়ন প্ল্যাটিনাম পলিশিং বার। যেহেতু প্ল্যাটিনাম অন্যান্য মূল্যবান ধাতুর চেয়ে বেশি সময় ধরে একটি পোলিশ ধারণ করে এবং কলঙ্কিত হওয়ার প্রবণতা কম, তাই একটি ত্রুটিহীন চূড়ান্ত ফিনিস অর্জনে বিনিয়োগ বিশেষভাবে সার্থক।
পিতল এবং তামা
পিতল এবং তামা তুলো চাকা পলিশিং খুব ভাল প্রতিক্রিয়া. পৃষ্ঠের প্রাথমিক প্রস্তুতি এবং স্ক্র্যাচ অপসারণের জন্য, একটি সর্পিল সেলাই করা তুলো চাকা লোড করা হয় বাদামী ত্রিপোলি যৌগ আদর্শ প্রথম ধাপ। ত্রিপোলি মাঝারিভাবে ঘষিয়া তুলিয়া ফেলিতে সক্ষম এবং পিতলের পৃষ্ঠগুলিকে দক্ষতার সাথে পরিষ্কার করে, অক্সিডেশন, ডাই মার্ক এবং সূক্ষ্ম স্ক্র্যাচগুলি অপসারণ করে। চূড়ান্ত রঙ পাস একটি ব্যবহার করে লাল রুজ যৌগ একটি ঢিলেঢালা তুলো বা ফ্ল্যানেল চাকার উপর সমৃদ্ধ, উষ্ণ, উচ্চ দীপ্তিপূর্ণ ফিনিস বৈশিষ্ট্য ভাল-পালিশ করা পিতল এবং তামার বিকাশ করতে। বার্ণিশ বা ইলেক্ট্রোপ্লেটিং এর জন্য নির্ধারিত পিতলের উপাদানগুলিকে লেপের আগে সমস্ত যৌগিক অবশিষ্টাংশ অপসারণের জন্য পলিশ করার পরে দ্রাবক দিয়ে পুঙ্খানুপুঙ্খভাবে পরিষ্কার করা উচিত।
দস্তা খাদ এবং পোশাক গয়না ধাতু
দস্তা খাদ (সাধারণত ফ্যাশন গহনা, বেল্ট হার্ডওয়্যার এবং আলংকারিক জিনিসপত্রে ব্যবহৃত) নরম এবং দ্রুত পালিশ করে। সঙ্গে একটি আলগা তুলো চাকা সাদা যৌগ বা হলুদ ডিলাক্স বার একটি একক ধাপে একটি উজ্জ্বল আয়না ফিনিস অর্জনের জন্য সাধারণত যথেষ্ট, যদি ভিত্তি পৃষ্ঠটি পর্যাপ্তভাবে পূর্ব-সমাপ্ত হয়। দস্তা খাদের উপর অত্যন্ত ঘর্ষণকারী যৌগগুলি এড়িয়ে চলুন কারণ তারা খুব দ্রুত উপাদান অপসারণ করতে পারে এবং একটি অসম পৃষ্ঠের টেক্সচার তৈরি করতে পারে।
যৌগিক দ্রুত রেফারেন্স
| ধাতু | পর্যায় 1 যৌগ | পর্যায় 1 চাকা | চূড়ান্ত যৌগ | চূড়ান্ত চাকা |
|---|---|---|---|---|
| হলুদ সোনা | ত্রিপোলি (বাদামী) | সর্পিল সেলাই করা তুলো | লাল রুজ | আলগা তুলা/ফ্ল্যানেল |
| সাদা/গোলাপ সোনা | ধূসর/সাদা যৌগ | সর্পিল সেলাই করা তুলো | সাদা হীরা / গোলাপী বার | ক্যান্টন ফ্ল্যানেল |
| সিলভার | ত্রিপোলি (বাদামী) | সর্পিল সেলাই করা তুলো | লাল বা সাদা রুজ | আলগা তুলা/ফ্ল্যানেল |
| প্লাটিনাম | ধূসর/সাদা যৌগ | সর্পিল সেলাই করা তুলো | সাদা হীরা | ক্যান্টন ফ্ল্যানেল |
| পিতল/তামা | ব্রাউন ত্রিপোলি | সর্পিল সেলাই করা তুলো | লাল রুজ | আলগা তুলা |
| দস্তা খাদ | — | — | সাদা/হলুদ যৌগ | আলগা তুলা |
শিল্প এবং পণ্য যা গয়না তুলার চাকা ব্যবহার করে
যদিও নামটি গয়নাগুলির জন্য একটি একচেটিয়া প্রয়োগের পরামর্শ দেয়, মূল্যবান ধাতুগুলির জন্য ডিজাইন করা তুলার বাফিং চাকাগুলি বেশিরভাগ লোকের ধারণার চেয়ে বিস্তৃত শিল্পে ব্যবহৃত হয়। যেকোন উৎপাদন পরিবেশ যেখানে নরম ধাতুগুলির জন্য একটি নিয়ন্ত্রিত, উচ্চ-দীপ্তির চূড়ান্ত ফিনিস প্রয়োজন হয় পৃষ্ঠের ক্ষতির ঝুঁকি ছাড়াই গয়না তুলার চাকার জন্য একটি প্রাকৃতিক প্রয়োগ।
সূক্ষ্ম গহনা উত্পাদন
এই জন্য প্রাথমিক আবেদন প্রসঙ্গ গয়না তুলো চাকাs . আংটি, নেকলেস, ব্রেসলেট, কানের দুল, দুল, এবং সোনা, রূপা এবং প্ল্যাটিনামের ব্রোচগুলি বেঞ্চ পলিশার মেশিন, ফ্লেক্স শ্যাফ্ট টুলস এবং ছোট-ব্যাসের মাউন্ট করা সুতির চাকার সংমিশ্রণ ব্যবহার করে পালিশ করা হয়। একটি সাধারণ সোনার আংটির জন্য পলিশিং সিকোয়েন্সে ট্রাইপোলি কম্পাউন্ডের সাহায্যে ঢালাই চিহ্ন এবং টুলের চিহ্নগুলি মুছে ফেলার জন্য প্রাক-পলিশিং অন্তর্ভুক্ত থাকে, তারপরে শোরুম-প্রস্তুত ফিনিশ বিকাশের জন্য একটি আলগা তুলা বা ফ্ল্যানেল চাকা দিয়ে চূড়ান্ত রুজ পলিশিং করা হয়। এই চূড়ান্ত পলিশিং পর্যায়ের গুণমান এবং ধারাবাহিকতা সরাসরি সমাপ্ত অংশের অনুভূত মান এবং বিক্রয়যোগ্যতাকে প্রভাবিত করে।
ফ্যাশন জুয়েলারি এবং কস্টিউম আনুষাঙ্গিক
পিতল, দস্তা খাদ, তামা বা সাদা ধাতুতে উত্পাদিত ফ্যাশন গহনা স্বয়ংক্রিয় বা আধা-স্বয়ংক্রিয় পলিশিং সিস্টেমে তুলার চাকা ব্যবহার করে বার্ণিশ, ইলেক্ট্রোপ্লেটিং বা ভ্যাকুয়াম পিভিডি আবরণের আগে প্রয়োজনীয় উজ্জ্বল ধাতব ফিনিশ অর্জন করে। প্রি-প্লেট পলিশের গুণমান প্রয়োগ করা পৃষ্ঠের আবরণের আনুগত্যের গুণমান এবং চাক্ষুষ অভিন্নতা নির্ধারণ করে — একটি খারাপভাবে পালিশ করা বেস এমনকি একটি ভাল-প্রয়োগ করা কলাই স্তরের মাধ্যমেও পৃষ্ঠের অনিয়ম দেখাবে।
ঘড়ি এবং ঘড়ি উত্পাদন
সোনা, স্টেইনলেস স্টীল এবং পিতলের ঘড়ির কেস, ক্ল্যাপস, বাকল এবং আলংকারিক ডায়ালগুলিকে তুলোর চাকা দিয়ে পালিশ করা হয় যাতে বিকল্প ম্যাট এবং মিরর ফিনিশগুলি অর্জন করা হয় যা বিলাসবহুল টাইমপিস ডিজাইনের বৈশিষ্ট্য। প্রিসিশন মাউন্ট করা সুতির চাকাগুলি ঘড়ির কেসগুলির অভ্যন্তরীণ বেভেল এবং লগগুলির অভ্যন্তরীণ পৃষ্ঠগুলিকে পালিশ করার জন্য ব্যবহার করা হয় — এমন অঞ্চলগুলি যা স্ট্যান্ডার্ড বেঞ্চ পলিশারের চাকার কাছে অ্যাক্সেসযোগ্য নয় এবং ছোট-ব্যাসের মাউন্ট করা সরঞ্জামগুলির নমনীয়তা এবং নির্ভুলতা প্রয়োজন৷
ল্যাপিডারি এবং রত্ন পাথর সমাপ্তি
রত্নপাথর কাটাররা তুলার চাকা ব্যবহার করে — যাকে কখনও কখনও ল্যাপও বলা হয় — নির্দিষ্ট পলিশিং অক্সাইডের সংমিশ্রণে (বেশিরভাগ পাথরের জন্য সেরিয়াম অক্সাইড, কিছু শক্ত রত্নগুলির জন্য ক্রোম অক্সাইড) ক্যাবোচন এবং পার্শ্বযুক্ত পাথরের উপর চূড়ান্ত পৃষ্ঠের পলিশ অর্জন করতে। তুলার কোমলতা এবং নমনীয়তা চাকাটিকে ক্যাবোচনের বাঁকা পৃষ্ঠের সাথে কিছুটা সামঞ্জস্য করতে দেয়, যা গম্বুজ জুড়ে এমনকি পোলিশ বিতরণ নিশ্চিত করে। এই অ্যাপ্লিকেশনের জন্য, শক্ত রত্ন পাথরের জন্য শক্ত তুলার চাকা এবং নরম পদার্থের জন্য নরম ফ্ল্যানেল চাকা ব্যবহার করা হয়।
বাদ্যযন্ত্র উত্পাদন
পিতলের বাদ্যযন্ত্র — ট্রাম্পেট, ট্রোম্বোন, ফ্রেঞ্চ হর্ন, স্যাক্সোফোন — তুলার বাফিং চাকা ব্যবহার করে পালিশ করা হয় যাতে আবরণের আগে প্রয়োজনীয় উজ্জ্বল, এমনকি বার্ণিশ-প্রস্তুত পৃষ্ঠ তৈরি করা হয়। ইন্সট্রুমেন্ট বেল, ভালভ ক্যাসিং এবং টিউবিংয়ের অভ্যন্তরীণ এবং বাহ্যিক বাঁকা পৃষ্ঠগুলির জটিল, যৌগিক-বাঁকা জ্যামিতি জুড়ে সামঞ্জস্যপূর্ণ ফিনিস অর্জনের জন্য তুলার বাফিং চাকার নমনীয়তা প্রয়োজন।
আলংকারিক হার্ডওয়্যার এবং বিলাসবহুল পণ্য
বিলাসবহুল ব্যাগের হার্ডওয়্যার, কলমের উপাদান, চশমার ফ্রেম, বেল্ট বাকল এবং সোনার ধাতুপট্টাবৃত বা কঠিন পিতলের ফিনিশের আলংকারিক আসবাবপত্র প্রলেপ বা চূড়ান্ত ডেলিভারির আগে তুলার চাকা দিয়ে পালিশ করা হয়। এই প্রেক্ষাপটে, গয়না-গ্রেডের তুলো চাকা পলিশিং নিয়ন্ত্রিত, মৃদু পৃষ্ঠের প্রস্তুতি প্রদান করে যা সূক্ষ্ম বিবরণ, আলংকারিক খোদাই এবং এমবসড প্যাটার্নগুলিকে অত্যধিক আক্রমণাত্মক বাফিং সরঞ্জামগুলির দ্বারা জীর্ণ বা ঝাপসা হওয়া থেকে রক্ষা করে।
জুয়েলারী কটন হুইল বনাম অন্যান্য পলিশিং হুইল উপকরণ
গয়না পালিশ করার চাকার জন্য তুলাই একমাত্র উপাদান নয় এবং অন্যান্য বিকল্পগুলির তুলনায় এটি কোথায় ফিট করে তা বোঝা আরও ভাল ক্রয় এবং কর্মপ্রবাহের সিদ্ধান্ত নিতে সাহায্য করে।
| উপাদান | কঠোরতা | প্রাথমিক ব্যবহার | নরম ধাতু উপর স্ক্র্যাচ ঝুঁকি | মিরর ফিনিশ সক্ষম |
|---|---|---|---|---|
| সিসাল | উচ্চ | হার্ড ধাতু উপর ভারী কাটা-ডাউন | উচ্চ — not suitable for precious metals | না |
| অনুভূত | মাঝারি-High | কঠিন রত্ন এবং ধাতুর যথার্থ পলিশিং | সঠিক যৌগ সঙ্গে পরিমিত | হ্যাঁ (কঠিন ধাতুর জন্য) |
| তুলা (সর্পিল সেলাই) | মাঝারি | মধ্যবর্তী কাটা এবং প্রাক সমাপ্তি | সঠিক যৌগ সহ কম | আংশিক (প্রি-মিরর) |
| তুলা (আলগা / ফ্ল্যানেল) | নরম | চূড়ান্ত রঙ এবং মিরর ফিনিস | খুব কম | হ্যাঁ |
| চামড়া | নরম-Medium | সূক্ষ্ম টুকরা উপর অতি সূক্ষ্ম চূড়ান্ত পলিশ | খুব কম | হ্যাঁ |
| উল / সিন্থেটিক ফাইবার | পরিবর্তিত হয় | সাধারণ পলিশিং এবং রত্ন পাথরের কাজ | নিম্ন-মধ্যম | হ্যাঁ (with fine compound) |
সামঞ্জস্যপূর্ণ takeaway যে তুলার চাকা কার্যত প্রতিটি মূল্যবান ধাতব কর্মপ্রবাহে চূড়ান্ত পলিশিং অবস্থান দখল করে . শক্ত চাকা উপকরণ পৃষ্ঠ প্রস্তুত; তুলো এটা শেষ. তুলোর মাধ্যমে রূপান্তর ছাড়াই সোনা বা রূপার উপর অনুভূত বা সিসাল চাকা ব্যবহার করার প্রচেষ্টার ফলে একটি পৃষ্ঠ উজ্জ্বল কিন্তু দৃশ্যমানভাবে চিহ্নিত - নরম তুলোতে রুজ দিয়ে অর্জিত সত্যিকারের মিরর ফিনিশের গভীরতা এবং স্বচ্ছতার অভাব রয়েছে।
ধাপে ধাপে: সুতির চাকার সাথে পেশাদার জুয়েলারী পলিশিং ওয়ার্কফ্লো
নিম্নোক্ত কর্মপ্রবাহটি একটি কাস্ট বা স্ট্যাম্পযুক্ত পৃষ্ঠের সোনার আংটির জন্য একটি আদর্শ পেশাদার পলিশিং ক্রম বর্ণনা করে, যা পৃষ্ঠের প্রস্তুতি থেকে চূড়ান্ত আয়না ফিনিশ পর্যন্ত অগ্রসর হয়। একই যুক্তি উপযুক্ত যৌগ প্রতিস্থাপন সহ অন্যান্য মূল্যবান ধাতু গহনা টুকরা প্রযোজ্য.
- প্রাক-পলিশিং মূল্যায়ন: ভাল আলো অধীনে টুকরা পরিদর্শন. সমস্ত দৃশ্যমান ত্রুটি চিহ্নিত করুন — কাস্টিং পোরোসিটি, ফাইল চিহ্ন, ঘষিয়া তুলিয়া ফেলিতে সক্ষম স্ক্র্যাচ, সোল্ডার সিম এবং টুল চিহ্ন। তুলো বাফিং চাকা চালু করার আগে কোনো গভীর চিহ্নের সমাধান করার জন্য একটি রাবার ঘষিয়া তুলিয়া ফেলিতে সক্ষম চাকা বা একটি ফাইল প্রয়োজন কিনা তা নির্ধারণ করুন। তুলার চাকা গভীর যান্ত্রিক ক্ষতি অপসারণ করতে পারে না; এটি করার চেষ্টা করা ত্রুটিগুলিকে নির্মূল না করেই কেবল পুড়ে যায়৷
- প্রাথমিক পৃষ্ঠ পরিমার্জন (যদি প্রয়োজন হয়): দৃশ্যমান স্ক্র্যাচ বা ঢালাই চিহ্নযুক্ত টুকরোগুলির জন্য, তুলার দিকে স্যুইচ করার আগে যান্ত্রিকভাবে পৃষ্ঠের ত্রুটির গভীরতা কমাতে একটি ফ্লেক্স শ্যাফ্ট মেশিনে একটি রাবার ঘষিয়া তুলিয়া ফেলিতে সক্ষম চাকা বা সূক্ষ্ম-গ্রিট ঘষিয়া তুলিয়া ফেলিতে সক্ষম ব্যবহার করুন। প্রথম তুলার চাকা চালু করার আগে ধীরে ধীরে কমপক্ষে 600 গ্রিট সমতুল্য বালি বা ফাইল করুন।
- প্রথম তুলা পর্যায় - ত্রিপোলি কাটা: বেঞ্চ পলিশারের উপর একটি সর্পিল সেলাই করা তুলো চাকা মাউন্ট করুন। চরকায় ব্রাউন ট্রিপলি যৌগ প্রয়োগ করুন। অবিচলিত, সামঞ্জস্যপূর্ণ চাপ দিয়ে টুকরাটির সমস্ত অ্যাক্সেসযোগ্য পৃষ্ঠকে পোলিশ করুন। ওভারল্যাপিং পাসগুলিতে কাজ করুন এবং এমনকি যোগাযোগ বজায় রাখতে ঘন ঘন টুকরোটি ঘোরান। প্রতি 45-60 সেকেন্ডে যৌগ পুনরায় প্রয়োগ করুন। লক্ষ্য হল সমস্ত ঘর্ষণকারী স্ক্র্যাচ চিহ্নগুলি দূর করা এবং একটি অভিন্ন প্রাক-আয়না সাটিন পৃষ্ঠ তৈরি করা।
- পর্যায়গুলির মধ্যে পরিষ্কার করুন: রুজ পর্যায়ে যাওয়ার আগে, সমস্ত ত্রিপোলি অবশিষ্টাংশ অপসারণ করতে একটি আল্ট্রাসনিক ক্লিনারে বা হাতে একটি ব্রাশ এবং উষ্ণ সাবান জল দিয়ে টুকরোটি পুঙ্খানুপুঙ্খভাবে পরিষ্কার করুন। পর্যায়গুলির মধ্যে যৌগিক দূষণ অসামঞ্জস্যপূর্ণ ফলাফলের সবচেয়ে সাধারণ কারণগুলির মধ্যে একটি - রুজ চাকার ত্রিপোলি অবশিষ্টাংশ চূড়ান্ত পলিশের গুণমানকে হ্রাস করে।
- চূড়ান্ত পর্যায় - রুজ রঙ: একটি আলগা তুলা বা ক্যান্টন ফ্ল্যানেল চাকাতে স্যুইচ করুন যা একচেটিয়াভাবে রুজ কম্পাউন্ডে নিবেদিত। চরকায় অল্প পরিমাণ রুজ লাগান। হালকা, মাঝারি গতিতে সামঞ্জস্যপূর্ণ চাপ দিয়ে টুকরোটি পালিশ করুন (সাধারণত টুকরা আকারের উপর নির্ভর করে 1,500-2,500 RPM)। রুজ স্টেজ ত্রিপোলি স্টেজ থেকে অবশিষ্ট সূক্ষ্ম চিহ্নগুলিকে সরিয়ে দেয় এবং উচ্চ-দীপ্তি, প্রতিফলিত ফিনিস তৈরি করে। এই পর্যায়ে ভারী চাপ প্রয়োগ করবেন না - রুজ একটি সমাপ্তি যৌগ, একটি কাটিয়া যৌগ নয়; অত্যধিক চাপ অসমভাবে পোলিশ করবে এবং সূক্ষ্ম বিবরণকে সমতল, বৈশিষ্ট্যহীন চেহারায় পুড়িয়ে ফেলতে পারে।
- মাউন্ট করা চাকার সাথে বিস্তারিত পলিশিং: অভ্যন্তরীণ রিং শ্যাঙ্কের জন্য, প্রং সেটিংসের ভিতরে, এবং বেঞ্চ পলিশারের অ্যাক্সেসযোগ্য অন্যান্য রিসেস করা জায়গাগুলির জন্য, একটি ফ্লেক্স শ্যাফ্ট মেশিন বা রোটারি টুলে মাউন্ট করা তুলার চাকা ব্যবহার করুন। মাউন্ট করা চাকাটিতে রুজ বা একটি সূক্ষ্ম পলিশিং যৌগ প্রয়োগ করুন এবং রত্ন পাথরের সেটিংসের চারপাশে সাবধানে কাজ করুন, যাতে প্রং টিপস ধরা না পড়ে বা স্পিনিং টুলের সাথে পাথরের কোমরগুলির সাথে যোগাযোগ না করে।
- চূড়ান্ত পরিচ্ছন্নতা এবং পরিদর্শন: সমস্ত যৌগ অবশিষ্টাংশ অপসারণ করার জন্য একটি অতিস্বনক ক্লিনারে সমাপ্ত টুকরা পরিষ্কার করুন, তারপর পুঙ্খানুপুঙ্খভাবে ধুয়ে ফেলুন এবং একটি পরিষ্কার নরম কাপড় বা এয়ার ড্রায়ার দিয়ে শুকিয়ে নিন। কোন অবশিষ্ট চিহ্ন, মিস এলাকা, বা পৃষ্ঠের অনিয়মের জন্য বিবর্ধন এবং তির্যক আলোর অধীনে পরিদর্শন করুন। এই পর্যায়ে চিহ্নিত যেকোন ত্রুটিগুলিকে রুজের নতুন প্রয়োগের মাধ্যমে স্পট-পলিশ করার চেষ্টা না করে উপযুক্ত পদক্ষেপে ফিরে আসার মাধ্যমে সমাধান করা উচিত।
সঠিক তুলার চাকা নির্বাচন করা: ক্রেতাদের জন্য স্পেসিফিকেশন ফ্যাক্টর
ক্রয় পেশাদার সোর্সিং জন্য গয়না তুলো চাকা উৎপাদন পরিবেশের জন্য বাল্কে, নিম্নলিখিত স্পেসিফিকেশন প্যারামিটারগুলি উদ্দেশ্যের জন্য ফিটনেস নির্ধারণ করে এবং অর্ডার দেওয়ার আগে মূল্যায়ন করা উচিত।
- ব্যাস এবং আর্বার গর্ত আকার: স্ট্যান্ডার্ড জুয়েলারি বেঞ্চ পলিশকারীরা 4 থেকে 8 ইঞ্চি (100-200 মিমি) চাকা ব্যাস ব্যবহার করে এবং সবচেয়ে সাধারণ আকার হিসাবে 1/2 ইঞ্চি (12.7 মিমি) আর্বার ছিদ্র ব্যবহার করে। অর্ডার করার আগে আপনার পলিশিং মেশিন স্পিন্ডেলের সাথে সামঞ্জস্যপূর্ণতা যাচাই করুন। বড় শিল্প বাফিং মেশিনের জন্য, 10-ইঞ্চি এবং 12-ইঞ্চি তুলার চাকা পাওয়া যায়।
- প্লাই গণনা: প্লাই গণনা চাকা গঠনের জন্য স্তুপীকৃত তুলো ফ্যাব্রিক স্তরের সংখ্যা বোঝায়। সাধারণ জুয়েলারী তুলার চাকার 30 থেকে 80 প্লাইস পর্যন্ত হয়। উচ্চতর প্লাই গণনা বৃহত্তর যৌগিক ধারণ এবং দীর্ঘ পরিষেবা জীবন সহ একটি মোটা চাকা তৈরি করে; তারা উচ্চ-থ্রুপুট উত্পাদন পরিবেশের জন্য পছন্দ করা হয়. নিম্ন প্লাই গণনাগুলি একটি পাতলা, আরও নমনীয় চাকা তৈরি করে যা সুনির্দিষ্ট বিস্তারিত কাজের জন্য উপযুক্ত।
- তুলার গুণমান এবং সুতার সংখ্যা: উচ্চতর থ্রেড কাউন্টের সুতির কাপড় একটি মসৃণ, সূক্ষ্ম চাকার মুখ তৈরি করে যা একটি পরিষ্কার চূড়ান্ত ফিনিশ সরবরাহ করে এবং সূক্ষ্ম যৌগিক কণাগুলিকে আরও কার্যকরভাবে ধরে রাখে। উচ্চ-মূল্যের গহনা উৎপাদনের পলিশিং-এ, মান ও প্রিমিয়াম তুলার মানের মধ্যে পার্থক্য ফলে পৃষ্ঠের ফিনিশের সামঞ্জস্য এবং গভীরতায় দৃশ্যমান হয়।
- কেন্দ্র বোর উপাদান: বেশিরভাগ জুয়েলারী তুলার চাকায় একটি চামড়া-রেখাযুক্ত কেন্দ্রের বোর থাকে যা পরিধান থেকে আর্বার গর্তকে রক্ষা করে এবং একটি সুরক্ষিত ক্ল্যাম্পিং পৃষ্ঠ প্রদান করে। এই বিশদটি চাকার দীর্ঘায়ু এবং টাকুতে চাকার সারিবদ্ধতার ধারাবাহিকতা উভয়কেই প্রভাবিত করে — ভুলভাবে সংযোজিত চাকা কম্পন এবং অসম পলিশিং চাপ তৈরি করে।
- নির্মাণের ধরন: মধ্যবর্তী পর্যায়ের জন্য সর্পিল সেলাই এবং চূড়ান্ত রঙের পর্যায়ের জন্য আলগা/ফ্ল্যানেল নির্দিষ্ট করুন। আপনার পলিশিং ওয়ার্কফ্লোতে একটি প্রদত্ত পর্যায়ের জন্য ভুল টাইপ অর্ডার করা বাল্ক ক্রয়ের ক্ষেত্রে একক সবচেয়ে সাধারণ স্পেসিফিকেশন ত্রুটি - এর ফলে ফিনিশিং মানের খারাপ হয় যার জন্য পুনরায় কাজের প্রয়োজন হয় এবং উপাদান এবং শ্রমের সময় উভয়ই নষ্ট হয়।
- ব্যাচের ধারাবাহিকতা: উত্পাদন পরিবেশের জন্য, সরবরাহকারী ব্যাচ জুড়ে ধারাবাহিক প্লাই ঘনত্ব, অভিন্ন সেলাই এবং স্থিতিশীল তুলার গুণমান সরবরাহ করতে পারে তা যাচাই করুন। প্রোডাকশন লটের মধ্যে তারতম্য অসঙ্গত পলিশিং ফলাফলের দিকে নিয়ে যায় যার জন্য অপারেটরদের চাকা প্রতিস্থাপনের মধ্যে কৌশল সামঞ্জস্য করতে হয় — থ্রুপুট হ্রাস করা এবং গুণমান ভবিষ্যদ্বাণী করা।
গয়না তুলার চাকার রক্ষণাবেক্ষণ এবং সর্বোত্তম অনুশীলন
গয়না তুলার চাকার সঠিক যত্ন তাদের পরিষেবা জীবন প্রসারিত করে, ফিনিস গুণমান রক্ষা করে এবং যৌগিক দূষণ এবং অসম পলিশিংয়ের মতো সাধারণ অপারেশনাল সমস্যাগুলি প্রতিরোধ করে।
- চাকা প্রতি একটি যৌগ, সর্বদা: এই গয়না তুলো চাকা রক্ষণাবেক্ষণ একক সবচেয়ে গুরুত্বপূর্ণ নিয়ম. প্রতিটি চাকা অবশ্যই একটি যৌগিক প্রকারের জন্য উত্সর্গীকৃত হতে হবে এবং শুধুমাত্র সেই যৌগের সাথে ব্যবহার করা উচিত। যৌগিক গ্রেডের মধ্যে ক্রস-দূষণ - বিশেষ করে ত্রিপোলি (কাট) এবং রুজ (ফিনিশ) এর মধ্যে - দৃশ্যমান রেখা এবং একটি অসামঞ্জস্যপূর্ণ পৃষ্ঠের ফিনিস তৈরি করবে যা আগের পলিশিং পর্যায়ে ফিরে না গিয়ে সংশোধন করা যাবে না। প্রতিটি চাকাকে তার নির্ধারিত যৌগ দিয়ে স্পষ্টভাবে লেবেল করুন এবং ভাগ করা ওয়ার্কশপ পরিবেশে ধারাবাহিকভাবে এই অনুশীলনটি প্রয়োগ করুন।
- পর্যায়ক্রমে চাকা রেক করুন: যৌগ জমা হওয়ার সাথে সাথে, এটি চাকার মুখকে শক্ত করে এবং চকচকে করে, যৌগিক পিক-আপ এবং পলিশিং দক্ষতা হ্রাস করে। বিল্ট-আপ যৌগ অপসারণ করতে এবং ফাইবার টেক্সচার পুনরুদ্ধার করতে প্রতি কয়েক মিনিটের স্পিনিং হুইল মুখের বিরুদ্ধে একটি শক্ত চাকার রেক বা ব্রাস ব্রাশ ব্যবহার করুন। ত্রিপোলি পর্যায়ে ব্যবহৃত সর্পিল সেলাই করা চাকার জন্য এই অনুশীলনটি বিশেষভাবে গুরুত্বপূর্ণ।
- যৌগিক দূষণ থেকে দূরে সংরক্ষণ করুন: যৌগিক প্রকার দ্বারা পৃথক করা সিল করা ব্যাগ বা উত্সর্গীকৃত বগিতে পরিষ্কার চাকা সংরক্ষণ করুন। একটি চাকা যা দুর্ঘটনাক্রমে কাছাকাছি একটি শেল্ফ থেকে রুজ তুলে নেয় তা পরবর্তী ত্রিপোলি পলিশিং সেশনকে দূষিত করবে, সূক্ষ্ম ফিনিশ যৌগিক কণাগুলিকে কাট-ডাউন পর্যায়ে প্রবর্তন করবে এবং একটি অসামঞ্জস্যপূর্ণ পৃষ্ঠ তৈরি করবে।
- উপযুক্ত গতিতে কাজ করুন: গয়না তুলো চাকা are typically used at 1,500–3,000 RPM depending on wheel diameter, piece size, and polishing stage. Higher speeds generate more heat and more aggressive compound action; lower speeds provide more control and less heat risk on delicate or heat-sensitive pieces. Always reduce speed for the final rouge pass on thin-gauge gold or silver to prevent heat discoloration.
- পরা অবস্থায় চাকা প্রতিস্থাপন করুন: সময়ের সাথে সাথে তুলার স্তরগুলি কমে যাওয়ার সাথে সাথে চাকার ব্যাস হ্রাস পায় এবং মুখ তার যৌগ-ধারণ ক্ষমতা হারাতে শুরু করে। চাকাগুলি পরিধান করার আগে এমন একটি বিন্দুতে পরিবর্তন করুন যেখানে আর্বার ফ্ল্যাঞ্জগুলি ওয়ার্কপিসের সাথে যোগাযোগ করতে শুরু করে — এই পর্যায়ে ব্যবহৃত একটি জীর্ণ চাকা উন্মুক্ত ধাতব হার্ডওয়্যার থেকে ঘর্ষণ চিহ্ন সৃষ্টি করতে পারে।
জুয়েলারি কটন হুইলস সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
একটি গয়না তুলার চাকা ধুয়ে এবং পুনরায় ব্যবহার করা যেতে পারে?
সাধারণত তুলার পলিশিং চাকাগুলিকে জল দিয়ে ধোয়ার পরামর্শ দেওয়া হয় না, কারণ তুলার তন্তুগুলি ভেজালে সেগুলি মাদুরে পড়তে পারে, অসমভাবে সঙ্কুচিত হতে পারে বা শুকানোর পরে গতিতে ব্যবহার করার সময় তাদের কাঠামোগত অখণ্ডতা হারাতে পারে৷ উত্পাদন পরিবেশে, চাকাগুলি সাধারণত পরিধান করা হয় যখন পরিধান করা হয় বা পরিষ্কার করার পরিবর্তে খুব বেশি চকচকে হয়। অল্প পরিমাণে পৃষ্ঠের যৌগ তৈরি করা একটি রেক দিয়ে পরিচালিত হয়, ধোয়া নয়।
আমি কি গতিতে একটি গয়না তুলার চাকা চালানো উচিত?
6-ইঞ্চি বা 8-ইঞ্চি তুলার চাকা চালিত স্ট্যান্ডার্ড বেঞ্চ পলিশারের জন্য, 1,750-3,450 RPM এর গতি সাধারণ। ত্রিপোলি পর্যায়ের জন্য, চাকার রেট করা সীমার মধ্যে উচ্চ গতি যৌগিক ক্রিয়া এবং পৃষ্ঠ কভারেজ গতি উন্নত করে। চূড়ান্ত রুজ পর্যায়ে, কম গতি - বিশেষ করে সূক্ষ্ম বা পাতলা টুকরাগুলিতে - আরও নিয়ন্ত্রণ প্রদান করে এবং তাপের ঝুঁকি কমায়। সর্বদা চাকা প্রস্তুতকারকের সর্বোচ্চ রেট করা গতি পরীক্ষা করুন এবং এটির নীচে কাজ করুন।
একটি সেটিংয়ে রত্নপাথরের কাছাকাছি তুলার চাকা ব্যবহার করা কি নিরাপদ?
যত্ন সহকারে, হ্যাঁ। নরম আলগা তুলার চাকা মাঝারি গতিতে সূক্ষ্ম পলিশিং যৌগ ব্যবহার করলে বেশিরভাগ রত্নপাথরের জন্য ন্যূনতম ঝুঁকি তৈরি করে। যাইহোক, প্রং টিপসের চারপাশে যত্ন নেওয়া উচিত, যা চাকার মুখে ধরতে পারে এবং বিকৃত হতে পারে; ওপাল, ফিরোজা এবং মুক্তার মতো নরম পাথরের চারপাশে, যা এমনকি হালকা যৌগিক সংস্পর্শে স্ক্র্যাচ বা ক্ষয় করা যেতে পারে; এবং চারপাশে ছিদ্রযুক্ত পাথর যা যৌগিক অবশিষ্টাংশ শোষণ করতে পারে। দুর্বল পাথরের সেটিংসের জন্য, সম্পূর্ণ বেঞ্চ পলিশার চাকার পরিবর্তে সুনির্দিষ্ট নিয়ন্ত্রণ সহ মাউন্ট করা ক্ষুদ্রাকৃতির তুলার চাকা ব্যবহার করুন।
গয়না পালিশ করার জন্য আমার কতগুলি প্লাই স্তর দরকার?
স্ট্যান্ডার্ড জুয়েলারি বেঞ্চ পলিশিংয়ের জন্য, 40-60 প্লাই তুলার চাকা যৌগিক ধারণ, পৃষ্ঠের যোগাযোগের এলাকা এবং পরিষেবা জীবনের একটি ভাল ভারসাম্য প্রদান করে। ছোট টুকরা বা সূক্ষ্ম উপাদানগুলিতে হালকা, আরও সুনির্দিষ্ট কাজের জন্য, 30-প্লাই চাকা একটি নরম, আরও নমনীয় মুখ অফার করে। হাই-থ্রুপুট প্রোডাকশন পলিশিংয়ের জন্য যেখানে বর্ধিত চাকার জীবন একটি অগ্রাধিকার, 80-প্লাই বা উচ্চতর চাকা প্রতি-পিস ভিত্তিতে উপযুক্ত এবং আরও অর্থনৈতিক।
উপসংহার: সূক্ষ্ম ধাতু সমাপ্তির ভিত্তি হিসাবে গয়না তুলার চাকা
গয়না তুলার চাকা মূল্যবান ধাতু সমাপ্তিতে একটি প্রতারণামূলকভাবে সহজ কিন্তু সমালোচনামূলকভাবে গুরুত্বপূর্ণ ভূমিকা দখল করে। এই চূড়ান্ত পর্যায়ের জন্য একটি পৃষ্ঠ প্রস্তুত করার জন্য এটির পূর্ববর্তী প্রতিটি পদক্ষেপ - ঢালাই, ফাইলিং, গ্রাইন্ডিং, প্রি-পলিশিং - বিদ্যমান। তুলার চাকার গুণমান, যৌগের যৌক্তিকতা এবং এই পর্যায়ে অপারেটরের শৃঙ্খলা নির্ধারণ করে যে গহনার একটি টুকরো হস্তশিল্প এবং উজ্জ্বল দেখায় নাকি নিছক সমাপ্ত এবং সাধারণ।
উৎপাদন ক্রেতা এবং গয়না প্রস্তুতকারকদের জন্য তুলার চাকা স্কেলে সোর্সিং, ব্যবহারিক নির্দেশিকা স্পষ্ট: সর্বনিম্ন ইউনিট খরচে সামঞ্জস্যপূর্ণ মানের বিনিয়োগ করুন . একটি তুলার চাকা যা অসামঞ্জস্যপূর্ণ ফলাফল তৈরি করে — পরিবর্তনশীল প্লাই ঘনত্ব, দুর্বল সেলাই গুণমান, বা অপর্যাপ্ত তুলো গ্রেডের কারণে — পুনরায় কাজের খরচ এবং শ্রমের অদক্ষতা তৈরি করে যা কোনও উপাদান সঞ্চয়কে ছাড়িয়ে যায়। ব্যাচের সামঞ্জস্য যাচাই করুন, একক যৌগগুলিতে চাকা উত্সর্গ করুন, নিয়মিত র্যাকিংয়ের সাথে তাদের বজায় রাখুন, এবং আপনার পলিশিং কর্মপ্রবাহের প্রতিটি পর্যায়ে হুইল টাইপকে সুনির্দিষ্টভাবে মেলান।
আপনি একটি উচ্চ-ভলিউম গহনা উত্পাদন লাইন সজ্জিত করুন, সূক্ষ্ম ধাতু তৈরির জন্য একটি বেঞ্চ ওয়ার্কশপ, বা রত্ন পাথরের সমাপ্তির জন্য একটি ল্যাপিডারি স্টুডিও, গহনা তুলার চাকার সঠিক নির্বাচন — সঠিকভাবে নির্দিষ্ট করা, সঠিকভাবে যৌগগুলির সাথে যুক্ত করা, এবং যত্ন সহকারে রক্ষণাবেক্ষণ করা - হল একটি ভিত্তি হল যে একটি পেশাদার পলিশিং প্রক্রিয়ার মাধ্যমে, যা পেশাদার ফলাফল প্রদান করে। এটা।