এখানে এমন একটি দৃশ্য রয়েছে যা মেটাল ফিনিশিং শপে যতটা করা উচিত তার চেয়ে বেশি বার পুনরাবৃত্তি হয়। একটি পলিশিং অপারেটর স্টেইনলেস স্টীল থেকে অ্যালুমিনিয়ামের অংশগুলিতে একটি বাফিং লাইন পরিবর্তন করে, বেঞ্চে একই যৌগ রাখে এবং পৃষ্ঠটি উজ্জ্বলের পরিবর্তে ধূসর, দাগযুক্ত বা স্ট্রিকযুক্ত হয়ে আসে। অংশটি সমস্যা নয়, এবং মেশিনটিও নয়। যৌগ হল। অ্যালুমিনিয়াম পলিশিং যৌগ একটি সাধারণ পেস্ট নয়: এটি ঘষিয়া তুলিয়া ফেলিতে সক্ষম শস্য, বাইন্ডার এবং লুব্রিকেন্টের একটি সুষম মিশ্রণ যা ধাতুর কোমলতা, চাকার কঠোরতা এবং আপনি যে ফিনিসটি অনুসরণ করছেন তার সাথে মেলে। সেই সংমিশ্রণটি সঠিকভাবে পান এবং অ্যালুমিনিয়ামে একটি আয়না ফিনিস পুনরাবৃত্তিযোগ্য হয়ে ওঠে। এটা ভুল, এবং প্রতিটি ব্যাচ একটি জুয়া.
কেন অ্যালুমিনিয়াম পলিশিং যৌগ একটি ভিন্ন পদ্ধতির প্রয়োজন
বিশুদ্ধ অ্যালুমিনিয়াম প্রায় 660 ডিগ্রি সেলসিয়াসে গলে যায়, কিন্তু পলিশারের জন্য ব্যবহারিক সমস্যা গলে না - এটি আঠালো। যখন একটি বাফিং চাকা অ্যালুমিনিয়ামের বিরুদ্ধে চাপ দেয়, তখন পৃষ্ঠের ফিল্ম উত্তপ্ত হয় এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম দানা পরিষ্কারভাবে কাটার পূর্বে বিকৃত হয়। অত্যধিক মোটা একটি গ্রিট সারফেস ভেঙ্গে দেয়। খুব শক্ত একটি চাকা ঝাঁকে ঝাঁকে অংশে ফিরে যায়। অত্যধিক আক্রমণাত্মক একটি যৌগ মেঘলা স্মিয়ার ছেড়ে দেয় যা অ্যানোডাইজিং সর্বদা প্রকাশ করে।
উত্পাদন উপসংহার সোজা: অ্যালুমিনিয়ামের এমন একটি যৌগ প্রয়োজন যা হালকা চাপ দিয়ে কেটে যায়, যোগাযোগ অঞ্চলকে ঠান্ডা রাখার জন্য পর্যাপ্ত লুব্রিকেটিং বাইন্ডার বহন করে এবং অতিরিক্ত পরিষ্কারের প্রয়োজন হয় এমন কোনো অবশিষ্টাংশ ফেলে না। এই কারণেই ফিনিশিং বিভাগগুলি পলিশিং যৌগকে পণ্য হিসাবে বিবেচনা করে না। তারা একটি পণ্য 6061 শীটের জন্য, আরেকটি ডাই-কাস্ট ADC12 এর জন্য এবং অন্যটি নকল অ্যালয় চাকার জন্য সেট করেছে। ডাই-কাস্ট অ্যালুমিনিয়াম একটু বেশি আক্রমনাত্মক যৌগ সহ্য করে; ঘূর্ণিত শীট দ্রুত smears এবং একটি সূক্ষ্ম দানা প্রয়োজন. যৌগটি সেই সামঞ্জস্যের বেশিরভাগ শোষণ করে।
একটি অ্যালুমিনিয়াম পলিশিং যৌগ ভিতরে কি আছে
একটি প্রচলিত যৌগ চর্বি এবং মোমের সাবানের মতো বাইন্ডারে স্থগিত ঘষিয়া তুলিয়া ফেলিতে সক্ষম কণা দ্বারা গঠিত। ঘর্ষণ অধীনে, বাইন্ডার গলে এবং ঘূর্ণায়মান চাকা সম্মুখের ঘষিয়া তুলিয়া ফেলিতে সক্ষম একটি তাজা ফিল্ম স্থানান্তর. ঘষিয়া তুলিয়া ফেলিতে সক্ষম কাটিং করে; বাইন্ডার তাপমাত্রা নিয়ন্ত্রণ করে, তৈলাক্ত করে এবং সোয়ারফকে বহন করে। অ্যালুমিনিয়ামের জন্য, ফিউজড অ্যালুমিনিয়াম অক্সাইড হল স্ট্যান্ডার্ড অ্যাব্রেসিভ — দ্রুত স্টক অপসারণের জন্য বাদামী অ্যালুমিনিয়াম অক্সাইড, শীতল, ক্লিনার অ্যাকশনের জন্য সাদা অ্যালুমিনিয়াম অক্সাইড। সিলিকন কার্বাইড যৌগ বিদ্যমান, কিন্তু তারা আক্রমনাত্মকভাবে কাটা হয় এবং সাধারণত কঠিন সংকর ধাতুগুলির জন্য সংরক্ষিত থাকে।
বেঞ্চে যৌগ বাছাই করার জন্য কালার কোডিং হল ফিনিশিং ইন্ডাস্ট্রির শর্টকাট। নীচের চার্টটি দেখায় যে কীভাবে সাধারণ রঙগুলি অ্যালুমিনিয়াম লাইনে পড়ে:
| যৌগ | ক্ষয়কারী চরিত্র | অ্যালুমিনিয়ামের সাধারণ কাজ |
|---|---|---|
| হলুদ | মাঝারি অ্যালুমিনিয়াম অক্সাইড | 6061 এবং 5052-এ কাটিং এবং উজ্জ্বল বেস ফিনিস |
| লাল | সূক্ষ্ম অ্যালুমিনিয়াম অক্সাইড | চূড়ান্ত রঙ এবং আলংকারিক ছাঁটা |
| সাদা | খুব সূক্ষ্ম অ্যালুমিনিয়াম অক্সাইড | পরিষ্কার আবরণ বা anodizing আগে মিরর ফিনিস |
| সবুজ | সূক্ষ্ম সিলিকন কার্বাইড / ক্রোম অক্সাইড | সাটিন এবং মাজা শেষ; নরম শীটে কম সাধারণ |
| তরল যৌগ | ফর্মুলেশন নির্ভরশীল | স্প্রে বা রোলার ডোজ সহ স্বয়ংক্রিয় লাইন |
অনেক অ্যালুমিনিয়াম অংশের জন্য, ক হলুদ buffing যৌগ এটি দৈনন্দিন কাজের ঘোড়া: এটি হালকা মেশিনিং লাইনগুলি অপসারণ করার জন্য যথেষ্ট দ্রুত কাটে এবং একটি পরিষ্কার বেস ছেড়ে দেয় যা পরবর্তী পাসে একটি সাদা বা লাল যৌগ একটি আয়নায় পরিণত হয়।
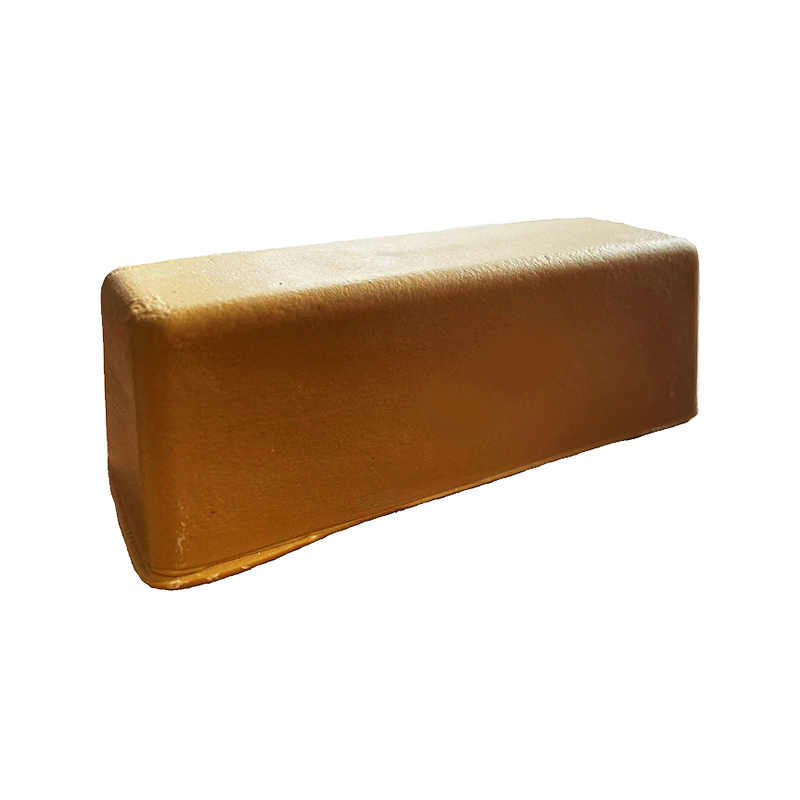 অ্যালুমিনিয়াম প্রাক-মসৃণতা জন্য মোটা হলুদ buffing যৌগ এই উচ্চ-অ্যালুমিনা যৌগটি প্রথম পলিশিং পর্যায়ে গভীর স্ক্র্যাচ, burrs এবং অক্সাইড স্তরগুলিকে সরিয়ে দেয়, যা পরবর্তীতে আরও সূক্ষ্ম যৌগগুলির জন্য একটি সমান ভিত্তি তৈরি করে। পণ্য দেখুন →
কাটিং এবং রঙ করা: অ্যালুমিনিয়াম বাফিংয়ের দুই-পর্যায়ের যুক্তি
পেশাদার অ্যালুমিনিয়াম সমাপ্তি প্রক্রিয়াটিকে দুটি ইচ্ছাকৃতভাবে ভিন্ন পর্যায়ে আলাদা করে। কাটার পর্যায়ে, একটি মোটা যৌগ মেশিনিং চিহ্ন, স্ক্র্যাচ এবং তাপ আভা সরিয়ে দেয়। রঙ করার পর্যায়ে, একটি সূক্ষ্ম যৌগ পৃষ্ঠটিকে একটি পরিষ্কার, অভিন্ন দীপ্তিতে পরিমার্জিত করে। উভয় ধাপকে এক ধাপে চালানোর ফলে একটি সমঝোতা হয়: পৃষ্ঠটি হয় এখনও স্ক্র্যাচ করা হয়, বা এত লম্বা পালিশ করা হয় যে ফিনিসটি তরঙ্গায়িত হয়ে যায়।
একটি প্রোডাকশন লাইনে, দুটি পর্যায় স্বতন্ত্র কাজ, প্রতিটির নিজস্ব চাকা এবং যৌগ রয়েছে:
- কাটা: একটি সিসাল বা শক্ত কাপড়ের চাকার উপর মাঝারি অ্যালুমিনিয়াম অক্সাইড যৌগ, মাঝারি চাপ, এক বা দুটি নিয়ন্ত্রিত পাস।
- রঙ করা: একটি নরম কাপড়ের চাকায় সূক্ষ্ম সাদা বা লাল যৌগ, হালকা চাপ, যতক্ষণ না পৃষ্ঠটি কোণীয় আলোতে সমানভাবে প্রতিফলিত হয়।
- পরিদর্শন: একটি র্যাকিং বাতির নীচে চেক করুন; স্মিয়ার এবং হ্যাজি প্যাচগুলি এখানে প্রায় সবসময় একটি যৌগিক অমিল বোঝায়, অপারেটর ত্রুটি নয়।
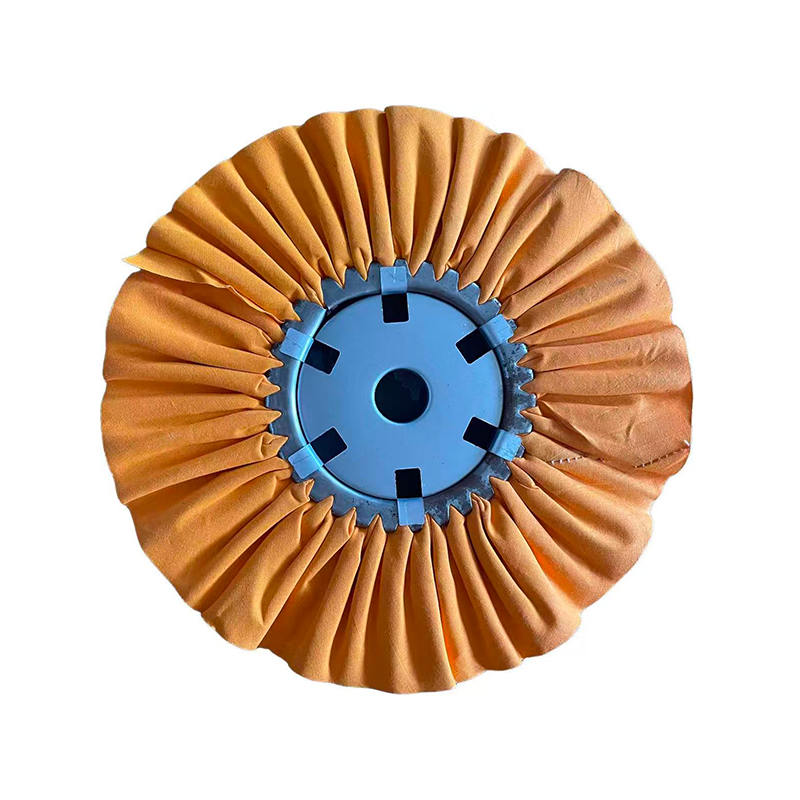
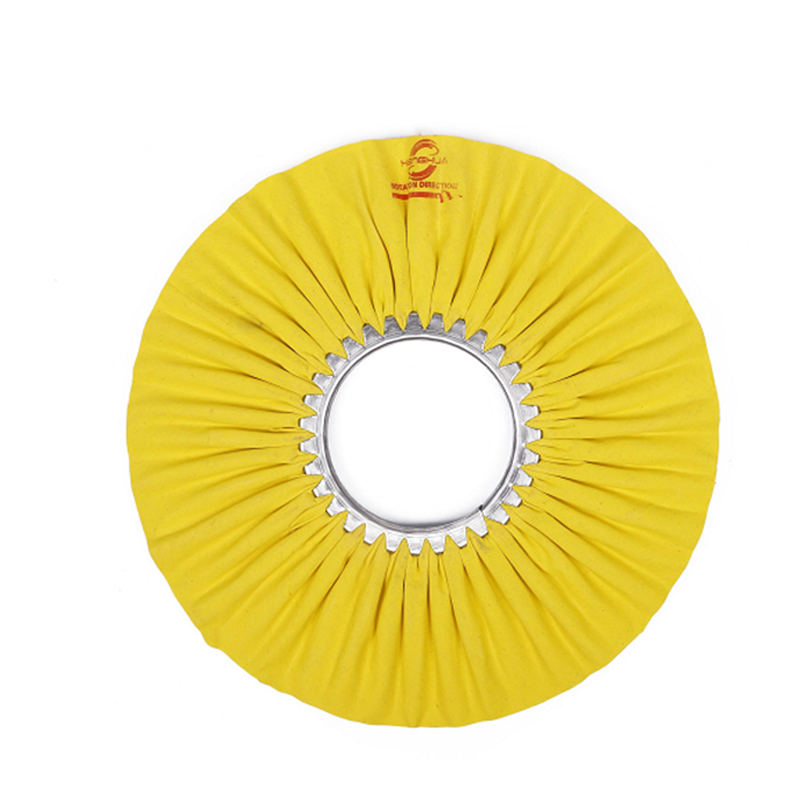
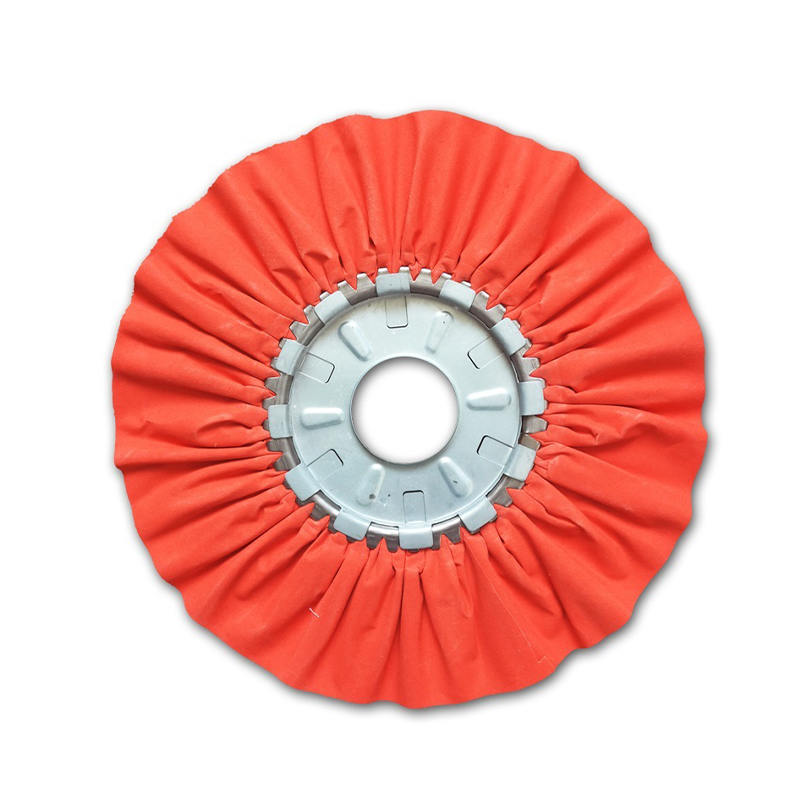
Henghua এর পরিসর এই ক্রমটির উভয় দিককে কভার করে — ফিনিশিং বারের জন্য বাফিং যৌগ এবং প্রতিটি পর্যায়ের সাথে মিলে যাওয়া কাপড়ের চাকা। দ অ্যালুমিনিয়ামের জন্য হলুদ শক্ত কাপড়ের চাকা ইচ্ছাকৃতভাবে মাঝখানে বসে: এটি একটি সাধারণ তুলার চাকার চেয়ে শক্তভাবে কাটে কিন্তু একটি কাঁচা সিসাল চাকার চেয়ে মসৃণভাবে শেষ করে, যা এটিকে কাটা এবং রঙ করার মধ্যে একটি বাস্তব সেতু করে তোলে।
 হলুদ Hardened Cloth Wheel for Aluminum Finishing অ্যালুমিনিয়ামের জন্য একটি ভারসাম্যপূর্ণ পলিশিং চাকা যা প্লেইন তুলার চেয়ে শক্ত করে তবুও সিসালের চেয়ে মসৃণভাবে শেষ করে, কাটিং এবং রঙ করার ধাপগুলিকে কার্যকরভাবে ব্রিজ করে। পণ্য দেখুন →
চাকার সাথে মিলিত যৌগ: যে সংমিশ্রণ গুরুত্বপূর্ণ
একটি অ্যালুমিনিয়াম পলিশিং যৌগ শুধুমাত্র সেই চাকাটির মতোই সঞ্চালিত হয় যা এটি চালায়। একটি নরম, তুলতুলে চাকার উপর একটি মোটা যৌগ তার বেশিরভাগ কামড় হারিয়ে ফেলে কারণ চাকাটি ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিষ্কারভাবে উপস্থাপন করার পরিবর্তে swarf swarf ফ্লেক্স করে এবং গড়িয়ে যায়। একটি শক্ত চাকার উপর একটি সূক্ষ্ম যৌগ জ্বলতে পারে এবং দাগ দিতে পারে। অ্যালুমিনিয়ামের জন্য, ব্যবহারিক সমন্বয়গুলি এইরকম দেখায়:
- সিসাল চাকা হলুদ যৌগ — প্রথম যোগাযোগ পাসের জন্য দ্রুত স্টক অপসারণ এবং গভীর লাইন অপসারণ।
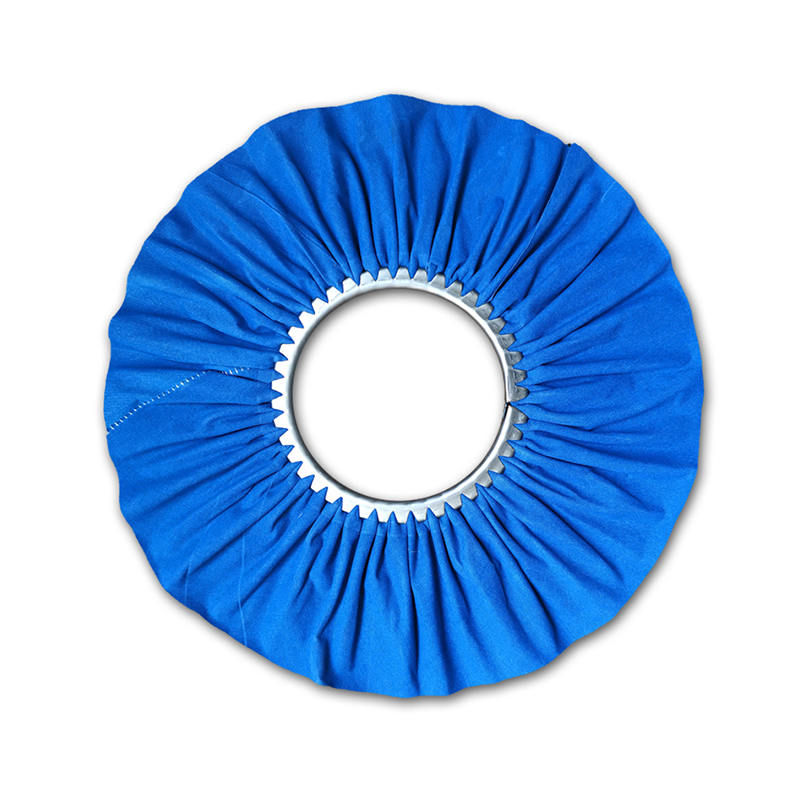
- ভাঁজ করা বা শক্ত হওয়া কাপড়ের বাতাসের চাকা হলুদ যৌগ — সিসাল পর্যায়ের পরে মিশ্রন এবং উজ্জ্বল করা।
- নরম কাপড় বায়ুসংক্রান্ত চাকা সাদা যৌগ - চূড়ান্ত রঙ এবং আয়না বিকাশ।
- স্ট্যান্ডার্ড ফ্ল্যাট-প্লেন চাকা তরল যৌগ — স্বয়ংক্রিয় কোষে গঠিত বা কনট্যুর অংশে অভিন্ন সমাপ্তি।
একজন অপারেটরের অভ্যাস পণ্য পছন্দের মতোই গুরুত্বপূর্ণ। চাকাটি সংক্ষিপ্তভাবে চার্জ করুন - একটি বা দুই সেকেন্ডের জন্য ঘূর্ণায়মান চাকায় যৌগিক বারটি স্পর্শ করুন - এটি ক্রমাগত চাপার পরিবর্তে। অতিরিক্ত যৌগ অব্যবহৃত বন্ধ নিক্ষিপ্ত হয়, বাইন্ডারের সাথে চাকার মুখ লোড করে এবং অ্যালুমিনিয়ামের স্মিয়ার তাপমাত্রা বাড়ায়। একটি সঠিকভাবে চার্জ করা চাকা শুধুমাত্র যোগাযোগ বিন্দুতে যৌগ প্রকাশ করে।
চাকার কাঠামো, কঠোরতা পছন্দ এবং লাইনারের বৈচিত্রগুলি কীভাবে কাট পরিবর্তন করে তার সম্পূর্ণ ওভারভিউয়ের জন্য, আমাদের buffing চাকা গাইড চাকা দ্বারা বিকল্প চাকা মাধ্যমে পায়চারি.
আপনি অ্যালুমিনিয়াম পলিশিং যৌগ কেনার আগে উত্পাদন বিবেচনা
অ্যালুমিনিয়াম পলিশিং যৌগ কেনা সাধারণ হার্ডওয়্যার কেনার থেকে আলাদা। আসল স্পেসিফিকেশন হল পণ্যটি ঘর্ষণে কীভাবে আচরণ করে এবং কয়েকটি পয়েন্ট সিদ্ধান্ত নেয় যে এটি মেঝেতে কাজ করে নাকি প্রথম ড্রামের পরে ব্যর্থ হয়:
- ব্যাচের ধারাবাহিকতা। ঘষিয়া তুলিয়া ফেলিতে সক্ষম শতাংশ এবং বাইন্ডার কঠোরতা ড্রাম থেকে ড্রাম একই থাকতে হবে; একটি ব্যাচ যেটি আরও গরম চালায় তা ঠিক একটি অপারেটর ত্রুটির মতো স্মিয়ার হবে।
- ঘষিয়া তুলিয়া ফেলিতে সক্ষম বিচ্ছুরণ। খারাপভাবে মিশ্র যৌগ ক্লাস্টারযুক্ত দানা ছেড়ে দেয় এবং প্রতিটি ক্লাস্টার একটি এলোমেলো গভীর স্ক্র্যাচ হয়ে যায় যা কোনও ফিনিশিং পাস অপসারণ করতে পারে না।
- নরমকরণ পয়েন্ট এবং স্টোরেজ। যৌগগুলি গ্রীষ্মের তাপে নরম হয় এবং ঠান্ডা গুদামে শক্ত হয়। নরম করার বিন্দু পরীক্ষা করুন এবং বারগুলিকে রেডিয়েটার এবং সরাসরি সূর্য থেকে দূরে রাখুন।
- প্যাকিং বিন্যাস। বার স্যুট ম্যানুয়াল বেঞ্চ, তরল স্যুট স্বয়ংক্রিয় ডোজ সিস্টেম, এবং কাস্টম ব্লক আকার আকৃতির চাকার বর্জ্য কমায়।
প্রস্তুতকারকের প্রক্রিয়া নিয়ন্ত্রণ পণ্যের অংশ। নিংবো হেনহুয়া 2016 সাল থেকে 3,500-বর্গ-মিটার ওয়ার্কশপে 10টিরও বেশি বাফিং হুইল উত্পাদন লাইন এবং তরল যৌগের জন্য স্বয়ংক্রিয় ফিলিং লাইন সহ সম্পূর্ণ যৌগিক পরিসর তৈরি করেছে, যা দক্ষিণ আমেরিকা, ইউরোপ, মার্কিন যুক্তরাষ্ট্র এবং মধ্যপ্রাচ্যে রপ্তানি করছে। অনুশীলনে, এর অর্থ একই গলে যাওয়া আচরণ এবং ড্রাম থেকে ড্রামে একই কাটা — যা একজন অপারেটর চোখের দ্বারা যাচাই করতে পারে না।
বাল্ক অর্ডার করার আগে, উত্পাদন অবস্থার অধীনে আপনার প্রকৃত উপাদান একটি ট্রায়াল চালান. তিনটি ভেরিয়েবল জুড়ে কমপক্ষে কয়েক ডজন অংশ পরীক্ষা করুন — চাকার গতি, চাকার ধরন এবং যোগাযোগের চাপ — এবং ফলাফলটি অপারেটরের কাজের নির্দেশে রেকর্ড করুন। এই পরীক্ষায় উত্তীর্ণ একটি যৌগ পুরো ব্যাচের জন্য লাইনটিকে স্থিতিশীল রাখবে।
যেখানে অ্যালুমিনিয়াম পলিশিং যৌগ ভারী উত্তোলন করে
অ্যালুমিনিয়াম আধুনিক উত্পাদন সবচেয়ে পালিশ ধাতু এক. অটোমোটিভ অ্যালয় হুইল এবং উজ্জ্বল ছাঁটা, মহাকাশের কাঠামোগত অংশ, অ্যালুমিনিয়াম কুকওয়্যার এবং হার্ডওয়্যার ফিটিংস সবই আবরণ বা সমাবেশের আগে একটি বাফিং স্টেশনের মধ্য দিয়ে যায়। প্রতিটি শিল্প একটি ভিন্ন মান নির্ধারণ করে: স্বয়ংচালিত ক্রেতারা চাকার মুখে কোনো ধোঁয়াশা গ্রহণ করে না; অ্যারোস্পেস পৃষ্ঠের প্রস্তুতিকে অ্যানোডাইজ করার আগে ত্রুটিমুক্ত হতে হবে; কুকওয়্যার প্রস্তুতকারকদের একটি পরিষ্কার, সামঞ্জস্যপূর্ণ অভ্যন্তরীণ ফিনিস প্রয়োজন যা অবশিষ্টাংশকে আটকে রাখে না।
স্বয়ংচালিত যন্ত্রাংশ নির্মাতাদের জন্য, যৌগ সাধারণত একটি স্থিতিশীল আয়না ফিনিস এবং একটি দৈনিক প্রত্যাখ্যান গাদা মধ্যে পার্থক্য। আমাদের স্বয়ংচালিত পৃষ্ঠ সমাপ্তি আবেদন পৃষ্ঠাটি দেখায় কিভাবে যৌগ এবং চাকার ক্রমটি সেই সেক্টরের জন্য সাজানো হয়। মহাকাশ, রান্নাঘরের জিনিসপত্র এবং হার্ডওয়্যারে, যুক্তি একই - খাদ চিহ্নিত করুন, প্রয়োজনীয় ফিনিস সংজ্ঞায়িত করুন, তারপর যৌগ এবং চাকা জোড়া নির্বাচন করুন - এমনকি সহনশীলতা ভিন্ন হলেও।
একই বেঞ্চে অ্যালুমিনিয়াম, স্টেইনলেস স্টিল এবং কপারের মধ্যে পাল্টানো কাজের দোকানগুলির জন্য, একটি উত্সর্গীকৃত ধাতু পলিশিং যৌগ SKU সংখ্যা নিয়ন্ত্রণে রাখে। এটি বেশ কয়েকটি নরম ধাতু জুড়ে একটি গ্রহণযোগ্য কাট এবং রঙ তৈরি করে, যা সময়সূচীকে সহজ করে তোলে, এমনকি যদি অ্যালুমিনিয়ামের চূড়ান্ত মিরর ফিনিসটি এখনও একটি উত্সর্গীকৃত সাদা যৌগের জন্য আহ্বান করে।
 একাধিক ধাতুর জন্য বহুমুখী ধাতু পলিশিং যৌগ একটি একক যৌগ যা স্টেইনলেস স্টিল, তামা এবং ক্রোমে কাজ করে, নরম ধাতু জুড়ে গ্রহণযোগ্য কাট এবং চকচকে সরবরাহ করার সময় চাকরির দোকানের ইনভেনটরিগুলিকে সরল করে। পণ্য দেখুন →
অ্যালুমিনিয়াম পলিশিং যৌগ খুব কমই ভোগ্য পণ্যের তালিকায় সবচেয়ে ব্যয়বহুল আইটেম, তবে এটি সিদ্ধান্ত নেয় যে পৃষ্ঠটি পণ্যের মতো বা একটি প্রোটোটাইপের মতো শেষ হবে। একটি পরিষ্কার প্রক্রিয়ার সাথে কিনুন: খাদটি সনাক্ত করুন, প্রয়োজনীয় ফিনিসটি সংজ্ঞায়িত করুন, চাকার ক্রম সেট করুন এবং বেঞ্চে পৌঁছানোর আগে যৌগটিকে প্রকৃত উত্পাদন গতির অধীনে পরীক্ষা করুন। একবার এই ভেরিয়েবলগুলি নিয়ন্ত্রণে চলে গেলে, অ্যালুমিনিয়ামকে পালিশ করা একটি পরিকল্পিত ক্রিয়াকলাপে পরিণত হয় যা পুনরাবৃত্তিযোগ্য ফলাফলের সাথে হয়ে যায় - কোনো ট্রায়াল-এন্ড-এরর ক্রাফট নয়৷